Cincelado y repujado paso a paso: de la chapa en bruto al relieve terminado
Sagantumo reúne apuntes de taller sobre el trabajo del metal en relieve: qué espesor aguanta cada forma, cómo se prepara el cojín de pez, qué hace cada cincel y en qué orden conviene pasar del reverso al anverso.
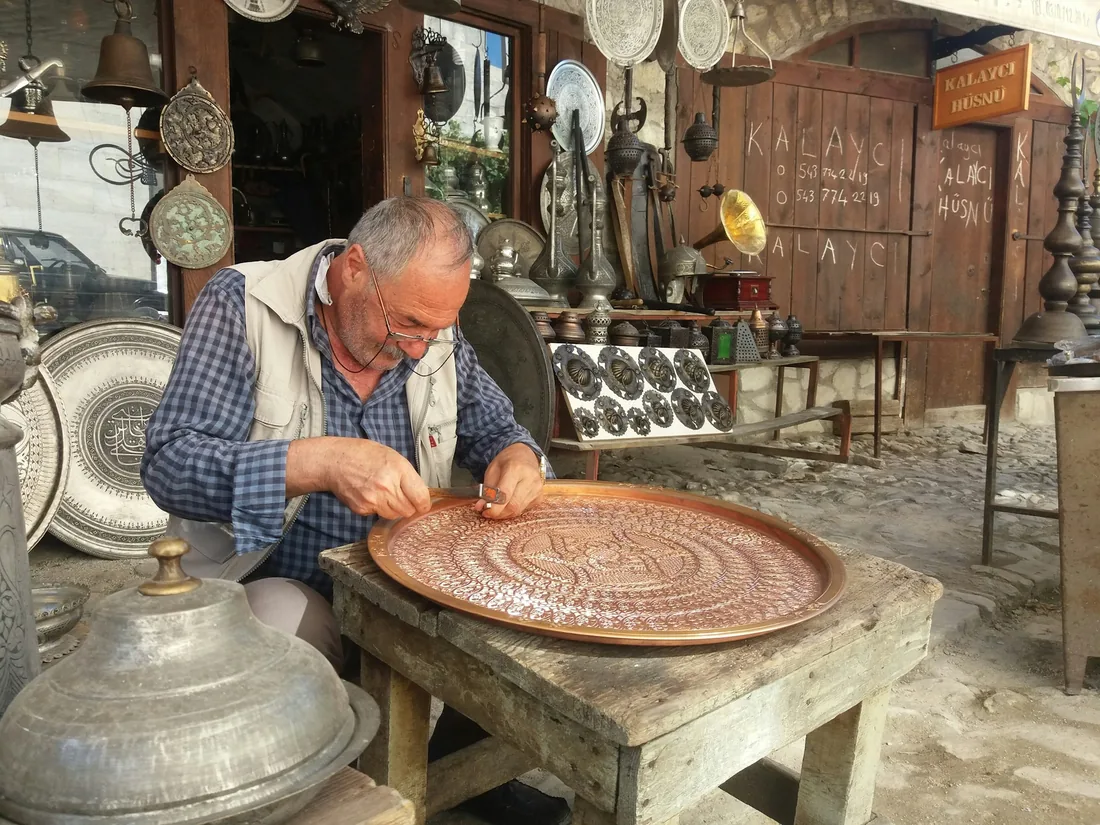
El repujado y el cincelado son dos caras del mismo oficio. En el repujado se empuja la chapa desde atrás para levantar el volumen; en el cincelado se trabaja por delante para afinar el contorno, hundir los fondos y dar textura. Casi ninguna pieza se resuelve solo con una de las dos técnicas: el metal se voltea muchas veces sobre la pez, y entre vuelta y vuelta se recuece para devolverle la docilidad que va perdiendo con cada golpe.
Estas páginas describen ese ciclo con el detalle que hace falta para entender por qué falla una pieza: una chapa demasiado fina que se abre en la cresta del relieve, una pez demasiado dura en invierno, un matizador mal templado que deja marcas brillantes imposibles de corregir.
01Materiales
Cobre, latón y plata: qué espesor pide cada trabajo
La elección de la chapa condiciona todo lo demás. Un metal demasiado grueso obliga a golpear con más fuerza, retrasa el avance y endurece antes; uno demasiado fino se estira sin control y acaba abriéndose justo en la zona de mayor relieve, que es donde más adelgaza. En el trabajo de relieve el espesor no se elige por costumbre, sino por la altura que va a alcanzar el volumen y por el destino de la pieza.
El cobre recocido es el material de aprendizaje por motivos prácticos: es barato, se deja estirar mucho antes de romper y avisa con claridad cuando ha acumulado tensión. El latón responde de forma más seca y devuelve parte del golpe, así que exige cinceles bien afilados y un martilleo más regular; a cambio conserva mejor las aristas del cincelado. La plata de ley se comporta de manera muy dócil y admite relieves profundos, pero cualquier marca parásita queda a la vista en el pulido final, de modo que se trabaja con menos correcciones y más limpieza.
Orientación de espesores
- 0,3–0,4 mm: colgantes, apliques pequeños y pruebas de dibujo; el relieve debe quedar bajo y el borde siempre reforzado.
- 0,5–0,6 mm: el rango más versátil para placas decorativas, medallones y paneles de tamaño medio con relieve moderado.
- 0,7–0,8 mm: bandejas, cajas y piezas que se manipulan a menudo o que llevan volúmenes altos y fondos muy hundidos.
- 1 mm o más: piezas de gran formato, elementos que luego se levantan a martillo desde el plano y trabajos que se van a soldar por el reverso.
Conviene recordar que el relieve reduce el espesor de manera desigual. Una chapa de 0,6 mm puede quedar en 0,35 mm en la cúspide de una forma muy estirada, y ese adelgazamiento no se recupera. Por eso la altura del volumen se reparte entre varias pasadas y se sube poco a poco desde el reverso, en lugar de forzarla de una vez.
Antes de cortar la chapa
- Comprobar que el dibujo cabe con margen de al menos 20 mm por lado.
- Marcar la cara que será el anverso: las dos caras dejan de parecerse muy pronto.
- Recocer la chapa antes de empezar, aunque venga blanda de origen.
- Desengrasar: la pez agarra mal sobre restos de aceite de laminación.
- Prever el recorte final; el borde se define al terminar, nunca al principio.
02Soporte
El cojín de pez: composición, punto y mantenimiento
El repujado necesita un soporte que sea firme bajo el cincel y al mismo tiempo capaz de ceder allí donde se levanta el metal. Ese papel lo cumple la pez de repujar, una mezcla termoplástica que se ablanda con calor suave y se endurece al enfriarse, sujetando la chapa por adherencia sin ningún tipo de mordaza.
La mezcla habitual combina tres funciones. La resina —colofonia o pez vegetal— aporta adherencia y es lo que sujeta la pieza. Una carga mineral inerte, normalmente yeso, tierra fina o polvo de ladrillo cribado, da cuerpo y evita que la masa fluya bajo el golpe. Y una pequeña proporción de materia grasa, como aceite vegetal o sebo, regula la elasticidad y evita que la pez se vuelva quebradiza.
Proporción de partida y ajuste
Una base razonable es alrededor de la mitad de resina y algo menos de la mitad de carga mineral, con un resto pequeño de grasa. A partir de ahí la mezcla se ajusta por comportamiento, no por receta: si al golpear se agrieta y salta en escamas, falta grasa; si la chapa se hunde en exceso y el relieve se deforma al día siguiente, sobra grasa o falta carga. La temperatura del taller cambia el punto, así que una pez cómoda en verano suele resultar demasiado dura en un taller frío.
Poner y quitar la pieza
La pez se calienta en superficie con llama suave o aire caliente hasta que brilla y queda pegajosa, nunca hasta que hierva o humee: el sobrecalentamiento quema la resina y la mezcla pierde agarre de forma permanente. Los bordes de la chapa se doblan ligeramente hacia abajo para que la masa los abrace y la pieza no salte con el primer golpe lateral. Para retirarla se enfría la pez o se calienta el metal por detrás, y los restos se limpian con calor y un trapo, o disolviendo lo que quede con alcohol o aguarrás según la mezcla utilizada.
El cuenco semiesférico con base de anillo de cuero permite girar la pieza en cualquier ángulo sin perder el golpe vertical, que es la manera más limpia de trabajar. Para paneles planos grandes se usa una bandeja rectangular poco profunda, y para piezas pequeñas basta con una cazoleta.
03Herramienta
Familias de cinceles y para qué sirve cada forma
Los cinceles de repujar no cortan: desplazan metal. Todos tienen la punta redondeada y pulida, porque cualquier arista viva rasga la chapa y deja una marca que ya no se cierra. La mayoría de talleres acaba con varias decenas, pero el trabajo real se apoya en unas pocas familias bien entendidas.
- Trazadores. Punta estrecha y roma en forma de línea corta; se usan para pasar el contorno del dibujo al metal y para delimitar las zonas antes de subir el volumen.
- Embutidores. Punta esférica u ovalada de distintos diámetros; empujan la chapa desde el reverso para levantar el relieve, siempre empezando por los diámetros grandes.
- Perfiladores o hundidores. Punta alargada y curva que baja el fondo junto al contorno por el anverso, de modo que la forma gana altura aparente sin estirar más el metal.
- Planeadores. Cara plana o muy ligeramente convexa; aplanan superficies, corrigen abolladuras y asientan zonas que han quedado desiguales.
- Matizadores. Cara con textura grabada —punteado, granulado, líneas cruzadas— para cubrir el fondo con un patrón regular y quitarle brillo.
- Cinceles de forma. Medias cañas, gotas, cuñas y perlas para nervios de hoja, plumas, escamas y otros elementos repetidos.
Cuidado y afinado
Una punta se estropea por dos vías: pierde el pulido y empieza a arrastrar, o se deforma por un golpe dado de través. En ambos casos se recupera con lima fina, papel abrasivo de grano progresivo y un pulido final, y solo se retempla cuando se ha calentado por error. La cabeza del cincel, en cambio, debe mantenerse sin rebabas, porque las esquirlas que saltan de una cabeza aplastada son uno de los accidentes más frecuentes del oficio.
El martillo de repujar tiene mango flexible y cabeza ancha, y se sostiene cerca del extremo para que el peso haga el trabajo. El golpe útil es corto, repetido y siempre en la misma cadencia: el relieve avanza por acumulación de golpes iguales, no por golpes fuertes.
04Preparación
Pasar el dibujo a la chapa sin perderlo a mitad de trabajo
Cualquier marca hecha con lápiz o rotulador desaparece en la primera hora de golpes, de manera que el dibujo debe quedar grabado en el propio metal antes de empezar. El método más estable consiste en cubrir la chapa con una capa fina de pintura mate clara o de blanco de España, calcar encima el motivo y repasar las líneas con punta de acero o con el trazador; después se limpia la capa y queda una línea hundida que resiste todo el proceso.
Es importante decidir en este momento qué líneas son contorno y cuáles son detalle interior. El contorno se traza completo desde el principio; el detalle se deja para el final, cuando el volumen ya está definido, porque de lo contrario se deforma al subir el relieve. Si el motivo es simétrico o se repite, conviene preparar una plantilla de cartón fino y verificar la posición con compás antes de marcar nada.
Errores que se pagan más tarde
- Trazar el dibujo con línea demasiado profunda: se convierte en una fisura al estirar el metal.
- Centrar el motivo a ojo en una pieza que luego llevará borde regular.
- Olvidar marcar una referencia de orientación, imprescindible al voltear la chapa.
- Empezar el relieve sin haber comprobado el dibujo completo a la luz rasante.
05Proceso
Alternar anverso y reverso: el orden que evita roturas
El relieve crece por acumulación de pasadas cortas y alternas. Se empieza por el reverso, empujando las masas principales con embutidores grandes y sin buscar altura definitiva. Al voltear la pieza, por el anverso se hunde el fondo alrededor de esas masas y se recupera el contorno, que siempre queda algo difuso después de trabajar por detrás. Vuelta otra vez: se sube un poco más, se afina otra vez por delante, y así sucesivamente.
Dos criterios gobiernan esa alternancia. El primero es subir el volumen desde el centro hacia fuera, de modo que el metal que se necesita venga de la zona ancha y no de la cresta ya estirada. El segundo es no insistir nunca dos veces seguidas en el mismo punto: se recorre toda la superficie, se comprueba el conjunto a luz rasante y solo entonces se decide dónde hace falta otra pasada.
Señales de que hay que parar
- El sonido del golpe se vuelve seco y agudo: el metal ha endurecido y toca recocer.
- Aparecen pequeñas arrugas paralelas en la falda del relieve: el metal está siendo empujado, no estirado.
- La cresta se ve brillante y tirante al inclinar la pieza a la luz: queda poco espesor.
- El cincel empieza a rebotar en lugar de morder: la pez se ha endurecido por debajo o se ha despegado.
06Tratamiento
Recocido y acritud: devolver docilidad al metal
Cada golpe deforma la estructura interna del metal y lo endurece. Esa acritud es acumulativa: al principio apenas se nota, después el avance se vuelve lento, la superficie se marca con facilidad y finalmente aparecen grietas en el borde o en la zona más estirada. El recocido revierte ese estado calentando la pieza hasta una temperatura moderada, mantenida durante poco tiempo, y devolviéndole la ductilidad de partida.
Con cobre y latón se calienta de forma uniforme hasta un rojo sombrío, visible en penumbra pero no al sol, y se retira el calor en cuanto el color es homogéneo. La plata pide menos temperatura y menos tiempo, y agradece trabajar en luz tenue para leer bien el color. En los tres casos el error frecuente es el mismo: calentar de más y en un solo punto, lo que deja la zona blanda, deformada y, en el caso del latón, empobrecida en superficie.
Después del recocido se retira la capa de óxido. Un decapado suave en solución ácida de taller, o simplemente agua caliente y cepillado según el material, deja la superficie limpia para seguir. Lo que no conviene es reanudar el trabajo con la pieza cubierta de óxido negro: se incrusta bajo el cincel y luego cuesta mucho eliminarlo.
Un panel de tamaño medio puede necesitar entre tres y seis recocidos a lo largo del proceso. No hay un número correcto; el criterio es recocer en cuanto el metal deja de responder, y volver a colocar la pieza sobre la pez solo cuando esté completamente fría.
Ciclo completo de una vuelta
- Retirar la pieza de la pez y limpiar los restos.
- Recocer de forma uniforme y dejar enfriar.
- Decapar y secar por completo.
- Volver a asentar sobre la pez caliente, con los bordes abrazados.
- Esperar a que la pez enfríe antes del primer golpe.
07Acabado del relieve
Relieve definido y fondo con textura
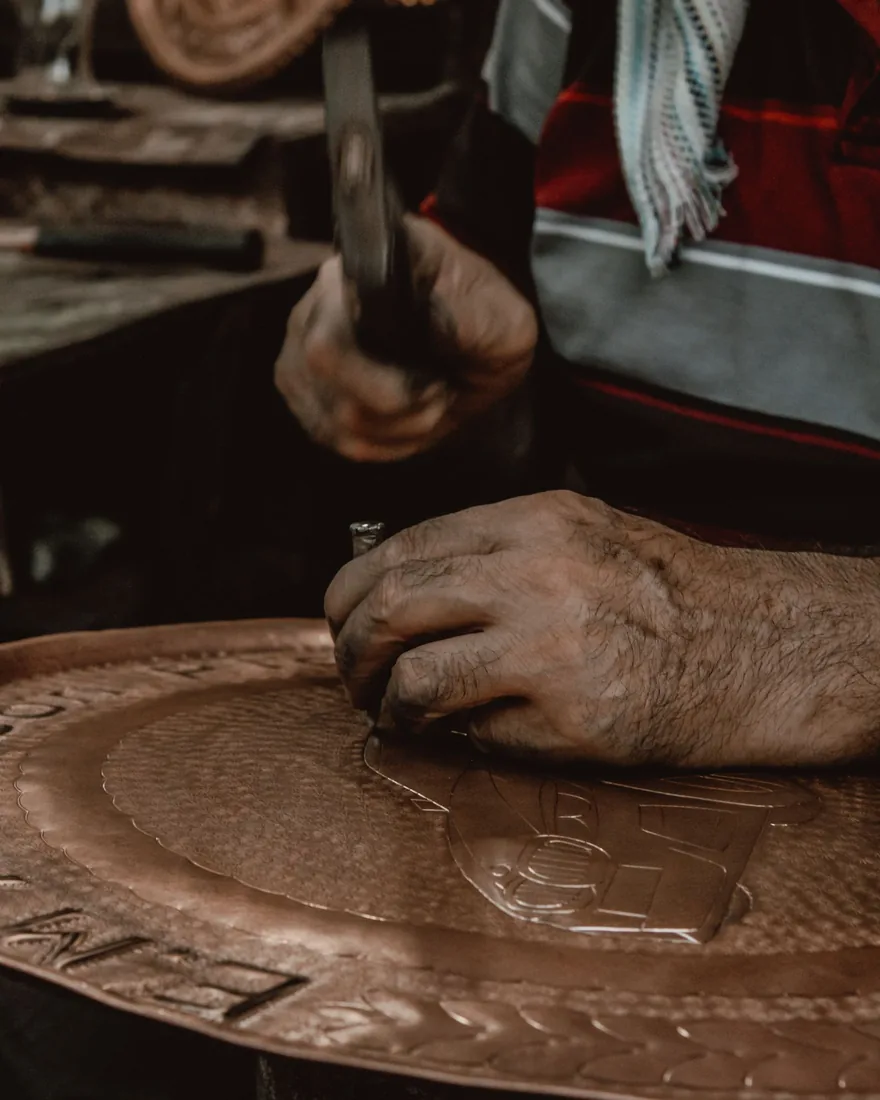
Cuando el volumen ya tiene la altura prevista empieza la parte que decide el aspecto final. Por el anverso se afila el contorno con el perfilador, se separan los planos que se solapan y se corrigen las curvas que el repujado dejó blandas. El objetivo no es hundir más, sino conseguir que cada forma tenga un borde legible a distancia.
El fondo se trata a continuación. Un fondo matizado con punteado fino apaga el brillo y hace que el relieve parezca más alto sin haber tocado su altura real; un fondo de líneas cruzadas o de granulado grueso da una lectura más rústica. La regla práctica es que la textura sea uniforme: las zonas donde el matizador se ha superpuesto se ven enseguida bajo luz lateral, así que se avanza en filas ordenadas y se cubre toda la superficie antes de juzgar el resultado.
Comprobaciones antes de dar por cerrado el relieve
- Mirar la pieza a luz rasante desde los cuatro lados, no solo desde la posición de trabajo.
- Comprobar que no queda ninguna huella de embutidor sin cubrir en el fondo.
- Repasar los encuentros entre formas, donde suele quedar metal sin asentar.
- Verificar por el reverso que no hay puntos de espesor crítico en las crestas.
08Cierre
Borde, regularizado y montaje de la pieza
El borde se define al final porque el metal se mueve durante todo el proceso. Una vez terminado el relieve se recorta el contorno definitivo con tijera de chapa o segueta, se lima el canto y se repasa con abrasivo fino hasta que no queda ninguna aspereza. En chapas finas conviene rematar el borde doblándolo sobre sí mismo o montándolo sobre un alambre, lo que además rigidiza la pieza y evita que vibre.
El alabeo general se corrige por el reverso, sobre una superficie plana y con maza de nailon o madera, golpeando solo en las zonas de fondo y nunca sobre el relieve. Si la pieza va montada sobre madera, cuero o un soporte metálico, es preferible resolver la fijación con pestañas dobladas, tornillos ocultos o remaches discretos antes que recurrir a adhesivos que se noten en el canto.
Repaso final de taller
- Canto sin rebabas y sin puntos afilados al tacto.
- Pieza asentada: no bascula al apoyarla sobre plano.
- Restos de pez completamente eliminados, también en los huecos del relieve.
- Superficie desengrasada antes de cualquier tratamiento de color.
09Superficie
Pátina y protección: color controlado y estable
La pátina cumple dos funciones a la vez: oscurece los fondos para que el relieve gane profundidad y unifica una superficie que, después de tanto manejo, presenta zonas de brillo desigual. En cobre y latón se recurre habitualmente a compuestos de azufre, que producen tonos del marrón al gris muy oscuro, o a tratamientos con sales de cobre para gamas verdosas. En plata, el sulfuro da desde el gris claro hasta el negro azulado según el tiempo de contacto.
El método importa tanto como el producto. Aplicar por zonas con pincel permite controlar el contraste; sumergir la pieza entera y después rebajar el color con abrasivo suave en las partes altas del relieve suele dar un resultado más natural, porque imita el desgaste real. Conviene trabajar sobre metal limpio, sin grasa ni huellas, y en un espacio ventilado, siguiendo las indicaciones del producto empleado.
Una vez fijado el color, la superficie necesita protección o el tono seguirá evolucionando por su cuenta. Una cera microcristalina aplicada en capa fina y pulida con paño suave es la opción más reversible y la que mejor conserva el aspecto del metal. Los barnices acrílicos aíslan mejor y son adecuados en piezas que se van a manipular a menudo, pero añaden un brillo uniforme que no siempre encaja y son difíciles de retirar sin dañar la pátina.
Mantenimiento posterior
- Quitar el polvo con paño seco; evitar limpiadores abrasivos o pulimentos de metal.
- Renovar la cera cuando la superficie pierda tacto sedoso, normalmente una o dos veces al año.
- Manipular con las manos limpias: la humedad y la grasa marcan especialmente el cobre.
- Evitar la humedad constante y el contacto directo con maderas recién tratadas.
10Contenidos
Qué se publica en Sagantumo
Sagantumo es un proyecto informativo independiente dedicado a un solo ámbito: el trabajo del metal en relieve mediante cincelado y repujado. Los textos se escriben en forma de apuntes ordenados, con la secuencia real del taller como hilo conductor, y se revisan cuando la práctica aconseja matizar algo.
El contenido se organiza en los bloques que recorre esta página: materiales y espesores, preparación del cojín de pez, herramienta, traspaso del dibujo, alternancia entre anverso y reverso, recocido, definición del relieve y del fondo, cierre del borde y montaje, y tratamientos de superficie. No se publican contenidos ajenos a esa materia.
Cómo leer estos apuntes
- Las indicaciones de espesor, temperatura y proporción son orientativas y deben ajustarse al material concreto y a las condiciones del taller.
- Los procesos que implican calor, productos químicos o herramienta de golpeo requieren protección adecuada y ventilación.
- Las descripciones se apoyan en la práctica habitual del oficio y no sustituyen la formación presencial.
Contacto
Para comentarios sobre los textos, correcciones o propuestas de temas relacionados con el cincelado y el repujado, se puede escribir al correo del proyecto.
Sagantumo no ofrece servicios comerciales ni gestiona encargos de taller; el correo se utiliza únicamente para la comunicación editorial.